- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
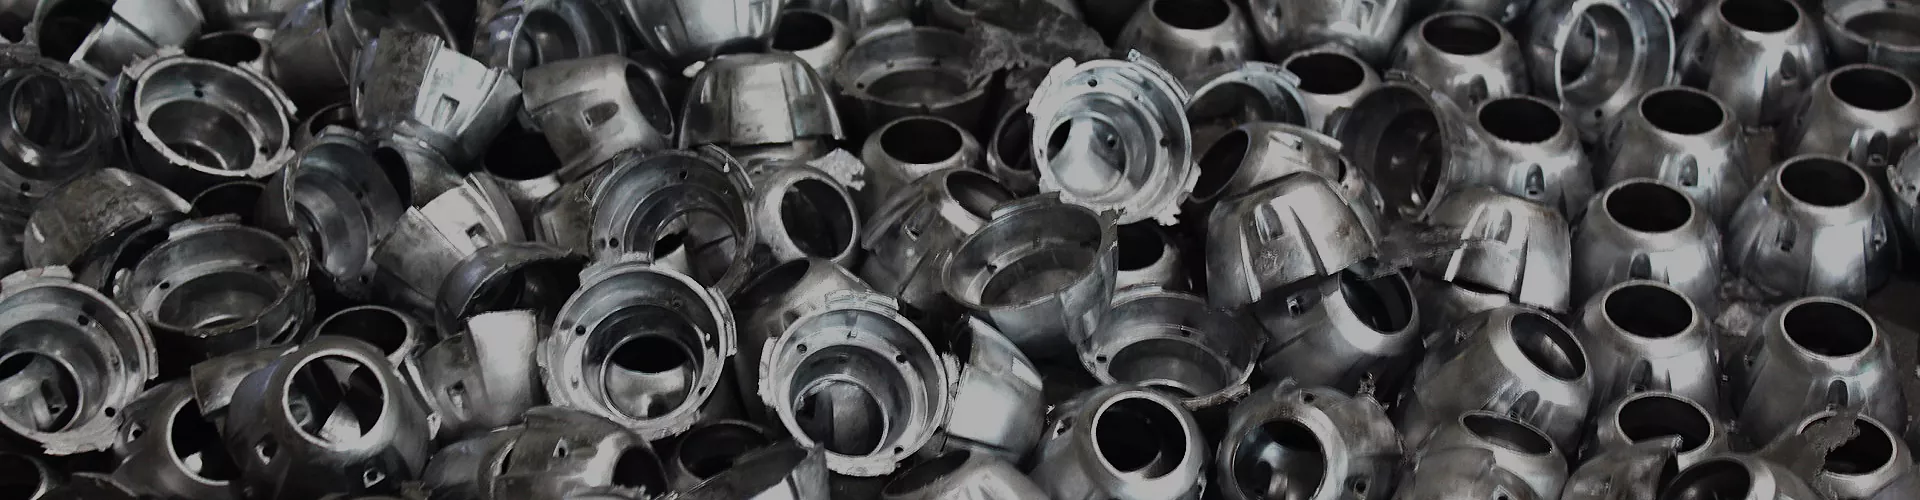



Die Valettu pakoputki
Xiamen Hongyu Intelligent Technology Co., Ltd. on erikoistunut räätälöityyn tutkimukseen ja kehitykseen sekä painevalupakoputkien massatuotantoon. Vastauksena perinteisten hitsattujen pakoputkien yleisiin ongelmiin, kuten halkeiluihin ja ilmavuotoihin, otamme käyttöön integroidun korkeapaineisen painevaluprosessin tarjotaksemme metallikomponentteja eri ajoneuvomallien pakojärjestelmiin, joilla on luotettavampi tiivistys ja pidempi käyttöikä. Tuemme myös räätälöintiä piirustusten ja näytteiden perusteella.
Lähetä kysely
Tuotteen Kuvaus
Tuotteen esittely
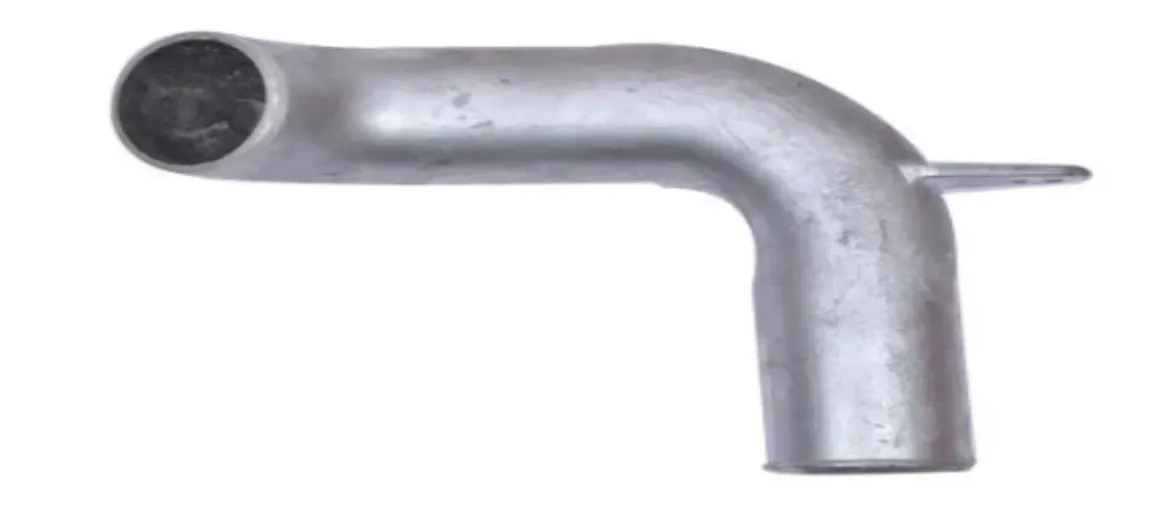
Painevalettu pakoputki on ajoneuvon pakojärjestelmän ydinmetallinen virtausta ohjaava komponentti, joka yhdistää moottorin pakokaasupään keski- ja takaosan melunvaimennusjärjestelmään. Se vastaa pakokaasujen purkamisesta ja melunvaimennuspuskuroinnista. Käytämme integroitua painevaluprosessia eliminoimaan rakenteen heikkoja kohtia hitsaussaumojen avulla ja tarjoamme erittäin lujia ja tiiviitä pakoputkiratkaisupaketteja henkilöautoihin, maastoajoneuvoihin ja muunneltuihin ajoneuvoihin. Verrattuna perinteiseen monisegmenttiseen kaarevien putkien hitsausprosessiin, painevalettu integroitu muottirakenne parantaa olennaisesti tuotteen yhtenäisyyttä ja pitkän aikavälin luotettavuutta. Tuotteemme on todennettu vuosien varsinaisen ajoneuvoasennuksen aikana, ja ne toimivat vakaasti erilaisissa ankarissa olosuhteissa. Painevaletun auton pakoputken kokonaislujuus on 30 % suurempi kuin hitsatun putken, ja pakokaasun takavastus on pienempi, mikä pidentää tehokkaasti koko ajoneuvon pakojärjestelmän käyttöikää.
Tuotteen kohokohdat
1. Integroitu painevalurakenne eliminoi täysin hitsaushalkeamat
Painevalettu auton pakoputki on valmistettu painevalulla, jolloin saadaan venttiilirunko ilman hitsaussaumoja. Näin vältytään hitsausten aiheuttamalta materiaalin haurauden aiheuttamalta ongelmalta lämpövaikutusalueella. Virtauskanavat, asennusistuimet ja liitännät integroidaan painevaluprosessin aikana. Myöhemmin vaativat vain pienen määrän hienoa käsittelyä. Massatuotannon aikana kunkin kappaleen kokopoikkeamaa voidaan säätää ±0,1 mm:n sisällä. Die Casting Exhaust Pipe -putken sisäiset virtauskanavat ovat sileät ilman hitsausjälkiä ja pakokaasun takavastus on noin 15 % pienempi kuin perinteisissä hitsatuissa putkissa.
2. Tarkka laipan tiivistys, ei vuotoa liitännässä
Pakoputken rajapinnan vuoto on yleisin vikakohta. Painevalulla tarjoamamme pakolaippa on valmistettu integroidulla painevalulla ja sitten CNC-tarkkuuskäsittelyllä. Tiivistyspinnan tasaisuutta säädetään 0,03 mm:n sisällä. Yhdessä korkeita lämpötiloja kestävän grafiittitiivisteen kanssa se pystyy ylläpitämään painetta 30 sekuntia 0,35 MPa:ssa ilman painehäviötä. Integroitu painevalettu laippa ei väänny hitsauslämmön vaikutuksesta eikä siinä ole ongelmaa tiivistepinnan vääntymisestä ja vuotamisesta pitkäaikaisen käytön aikana.
3. Lämpötilankestävyys ja korroosionkestävyys, pidempi käyttöikä
Venttiilin rungon substraatti on valmistettu erittäin lujasta painevaletusta alumiiniseoksesta, ja pinta on käsitelty korkean lämpötilan jauhemaalilla. Pitkäaikainen käyttölämpötila voi olla 550 ℃. Takaosan liitäntä on yhdistetty ruostumattomaan pakoputkeen. Sateisissa, lumisissa ja suolasuihkuympäristöissä sen korroosionkestävyys on paljon parempi kuin tavallisten hiiliteräsputkistojen. Neutraali suolasuihkutesti kestää 720 tuntia ilman ruostetta, ja ajoneuvon käyttöikä voidaan synkronoida ajoneuvon kanssa.
4. Monen mallin yhteensopivuus ja runsas mukautuskokemus
Maastoajoneuvojen alusta on alttiina ankarille olosuhteille, joissa on suuri jousitusliike ja usein iskuja. Tällaisten ajoneuvojen pakojärjestelmä vaatii suurta iskunkestoa. Olemme kehittäneet useita muottien valmistusjärjestelmiä maastoajoneuvojen, kuten Jeep JK Cat Back Exhaust, takapakojärjestelmille, ja tunnemme alustan sijoittelun ja lähestymiskulmat. Suunnitteluvaiheessa sovitamme putkien asennot kaavioon, jossa on pienin iskunriski. Suunnitteluvaiheessa nostamme putkilinjan alimman pisteen yli 220 mm:n korkeudelle maasta, mikä vähentää merkittävästi pohjatörmäyksen riskiä. Modifioiduille ja päivitetyille ajoneuvoille voimme tehdä yhteistyötä Vancen ja Hines Exhaustin kaltaisten tuotemerkkien kanssa, jotta voimme tarjota vastaavat tekniset tiedot, kehittää vastaavia painevaletut laippaliitännät ja tukea pintakäsittelyjä, kuten kiillotus ja musta titaanipinnoite.
Tekniset tiedot
| Projekti | Parametrin kuvaus |
| Tuotteen nimi | Die Valettu pakoputki |
| Perusprosessi | Korkeapainevalu, CNC-tarkkuustyöstö, pintakäsittely |
| Valinnaiset materiaalit | ADC12 painevalettu alumiiniseos, 304 ruostumaton teräs |
| Käyttöliittymälomake | Laippa-/puristinliitäntä, muokattavissa piirustusten mukaan |
| Käyttölämpötila | Pitkäaikainen 550 ℃, huippu lyhytaikainen 700 ℃ |
| Tiivistysteho | 0,35 MPa paineen pysyvyys 30 sekuntia, painehäviö ≤ 0,002 MPa |
| Pintakäsittely | Korkean lämpötilan ruiskumaalaus elektroforeettinen pinnoite, kiillotus, musta titaanipinnoite |
| Toimitusasiakirjat | Materiaaliraportti, vikojen havaitsemisraportti, tiiviystestipöytäkirja |
Huomautus: Yllä olevat ovat yleisiä viitetietoja. Lopulliset parametrit perustuvat toimittamiisi vahvistettuihin ajoneuvon kokoonpanopiirustuksiin. Erikoisolosuhteissa ota yhteyttä etukäteen ja suorita ajoneuvokokoonpanon häiriötarkistus ennen muotin irrottamista.
Laadunvalvonta: Jokainen erä on jäljitettävissä.
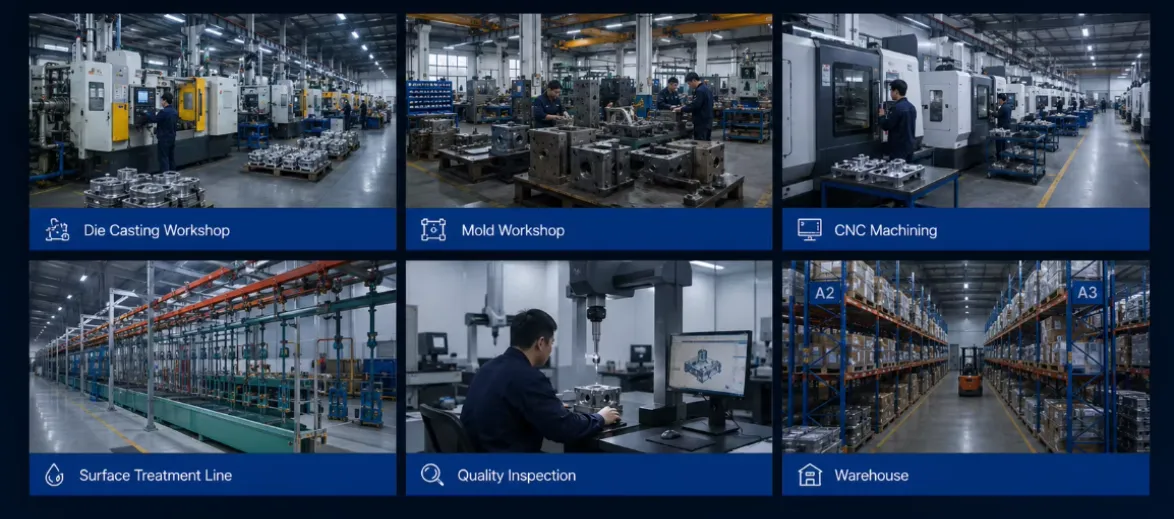
Jokainen raaka-aineerä säilytetään materiaalitodistusten kanssa; painevaletuista aihioista otetaan näytteitä röntgensäteen vikojen havaitsemista varten sisäisten vikojen tarkistamiseksi; koneistuksen jälkeen suoritetaan täydellinen laipan pinnan tasaisuuden tarkastus; jokaiselle valmiille tuotteelle tehdään ilmatiiviystesti, eikä vaatimustenvastaisia tuotteita vapauteta. Ammattimaisena pakoputkien valmistajana olemme perustaneet erän jäljitysjärjestelmän, joka sisältää tiedot sulatuksesta, painevalusta aina lopputuotteen tarkastukseen. Erätuotanto voidaan aloittaa sen jälkeen, kun ensimmäinen kappale on vahvistettu kelpuutetuksi. Irtotavaratuotannon näytteenottotaajuus on vähintään 5 %, jotta varmistetaan johdonmukaisuus irtotavaratuotannon ja näytteen välillä.
Räätälöinnin yhteistyöprosessi
1. Demand Connection: vastaanota piirustuksesi, digitaaliset mallisi tai näytteesi ja vahvista liitännän tekniset tiedot ja asennusvaatimukset
2. Tekninen arviointi: Tarkista painevalun toteutettavuus ja ajoneuvokokoonpanon häiriöiden riski ja anna ratkaisu ja tarjous
3. Muotin kehittäminen: Mukauta painevalumuottia, suorita koemuotti ja muokkaa
4. Näytetuotanto: Valmista ensimmäinen kappale, suorita koko- ja ilmatiiviystestit ja toimita vahvistusta varten
5. Ajoneuvon kokoonpanon tarkastus: Varmista, että ajoneuvon varsinaisessa asennuksessa ei ole häiriöitä tai epänormaalia resonanssiääntä
6. Erätuotanto: Kun tarkastus on suoritettu, aloita massatuotanto ja suorita koko prosessin laaduntarkastus
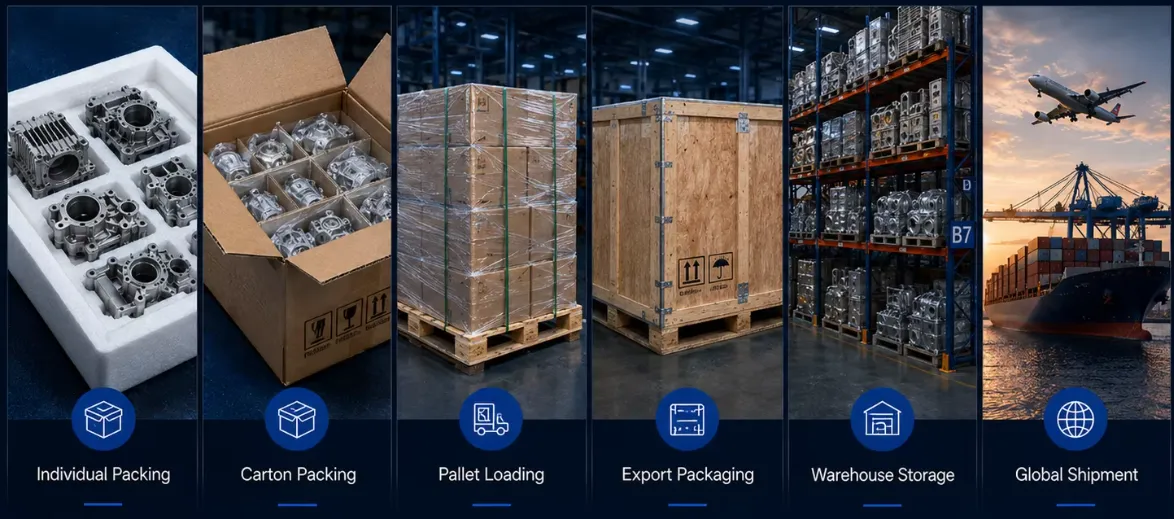
7. Tarkastus ja toimitus: Kun lopputarkastus on hyväksytty, pakkaa lähetystä varten ja toimita samalla tarkastusmateriaalit
Miksi valita meidät?
Muottien kehittämisestä, painevalusta, CNC-tarkkuusprosessoinnista lopulliseen kaasutiiviystestaukseen, koko tuotantolinja valmistetaan suljetussa kierrossa samassa tehtaassa, eikä ydinprosesseja ulkoisteta. Ennen muotin irrottamista suoritamme painevalumuotin virtaussimulaation ennakoidaksemme sisäisiä vikoja, kuten kutistumisonteloita ja kylmäsulkuja etukäteen, välttäen toistuvista muottimuutoksista aiheutuvaa ajanhukkaa. Luotettavina pakoputkitoimittajina tunnemme maastoajoneuvojen alustan välttämisen suunnittelu- ja muutosmarkkinoiden vaatimukset. Jokaisen tuote-erän mukana tulee röntgenvirheiden havaitsemisraportit ja kaasutiiviystiedot, jotka tukevat pienten erien näytteiden todentamista ennen tuotannon lisäämistä. Die Casting Pakoputkimme on viety moniin maihin Pohjois-Amerikassa ja Kaakkois-Aasiassa. Tervetuloa lähettämään piirustuksia ja annamme palautetta arvioinnin tuloksista mahdollisimman pian.
FAQ
Kuinka saan tarkan tarjouksen osista?
Voimme tarjota tarkan tarjouksen 2D/3D-piirustojesi (STEP/IGS/PDF), materiaalien, määrän, toleranssien, pintakäsittelyn ja toimitusvaatimusten perusteella.
Voinko seurata tuotannon edistymistä etänä?
Kyllä. Kun tilaus on vahvistettu, toimitamme yksityiskohtaisen tuotantosuunnitelman ja lähetämme viikoittain edistymisraportin, joka sisältää todelliset valokuvat ja videot.
Mitä testejä valmiille pakoputkelle tehdään?
Jokaiselle valmiille tuotteelle suoritetaan ilmatiiviystesti (0,35 MPa:n paineen ollessa 30 sekuntia) ja keskeisten mittojen kattava tarkastus. Raaka-aineista otetaan näytteet suhteellisesti röntgenvirheiden havaitsemiseksi sisäisten ilmareikien tarkistamiseksi, jotta varmistetaan, ettei ilmavuotoa tapahdu asennuksen jälkeen.
Hyväksytkö pienen erän kokeilutilaukset?
Kun tekninen ratkaisu on vahvistettu ja ensimmäinen näyte on vahvistettu lastausta varten, voimme hyväksyä pienimuotoisia koetilauksia, joiden avulla voit varmistaa lastausvaikutuksen ensin ennen tuotannon laajentamista.
Voinko painaa logoni tuotteeseen?
Kyllä. Ilmoita meille virallisesti ennen tuotantoa ja vahvista ensin malli näytteidemme perusteella.
Tarjoatko suunnittelutukea tai DFM-analyysiä?
Kyllä. Insinöörimme antavat DFM-palautteen (Design for Manufacturing) optimoidakseen osien suunnittelun, vähentääkseen kustannuksia ja parantaakseen muovattavuutta.
Aiheeseen liittyvä luokka
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.