- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик



Die Casting Jäähdytyselementti
Xiamen Hongyu Intelligent Technology Co. Ltd. keskittyy tarkkuusvaluvalujen RD- ja massatuotantoon. Sen ydintuote Die Casting Heat Sink koskee uutta energialatausta, teollisuusvirtalähteitä, viestintää ja autoelektroniikkaa. Integroidun korkeapaineisen painevalutekniikan ansiosta se tarjoaa vakaan lämmönjohtavuuden, korkean lujuuden ja yhtenäiset mitat. Tuemme ODM/OEM-räätälöintiä ja tarjoamme täydelliset erätarkastusasiakirjat kotimaisille ja ulkomaisille valmistajille.
Lähetä kysely
Tuotteen Kuvaus
Xiamen Hongyu Intelligent Technology Co. Ltd. keskittyy lämmönpoiston luotettavuuteen ja erän laadun johdonmukaisuuteen ja rakentaa täyden sisäisen tuotantojärjestelmän Die Casting Heat Sinkille työkaluista toimitukseen. Optimoimme evien rakenteet ja materiaalivaihtoehdot eri toimialojen tehotarpeiden mukaan sopivilla pintakäsittelyillä erilaisiin työolosuhteisiin. Seuraava kattaa tuotteen ominaisuudet, parametrit, prosessit, valinnan ja toimitustiedot.
Tuotteen peruskuvaus
Painevalettu jäähdytyselementti on elektronisten laitteiden lämmönhallintakomponentti, joka on muodostettu kiinteästi korkeapainepuristuksen avulla ja viimeistelty sitten tarkkuuskoneistuksen ja pintakäsittelyn avulla. alumiinijäähdytyslevyllä on vakaa lämmönjohtavuus ja joustava muotoilu, jota käytetään laajalti teollisessa lämmönpoistossa. Verrattuna koottuihin rakenteisiin se eliminoi kosketuslämpövastuksen lyhyemmällä lämpötiellä, vähentää kosketusvastusta yli 40 % ja välttää löysän asennuksen aiheuttaman suorituskyvyn heikkenemisen.
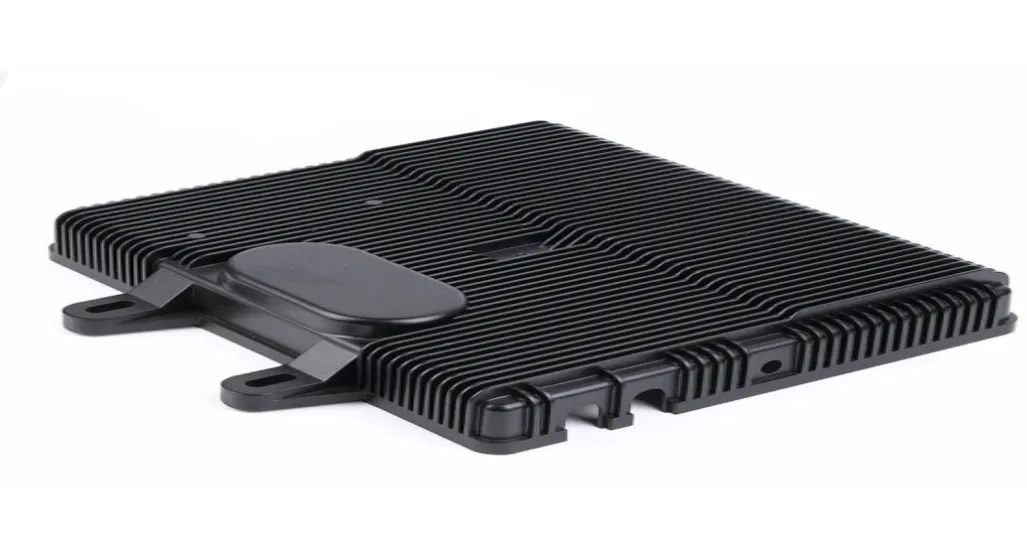
Materiaaliparametrit Tekniset tiedot
Parametrien valinta vaikuttaa suoraan lämmönpoistokykyyn ja sopeutumiskykyyn. Jäähdytyselementin ydinindikaattorit on vahvistettava tehotason, asennusympäristön ja koneistustarkkuuden perusteella.
| Projekti | Parametrin kuvaus |
| Tuotteen nimi | Die Casting Jäähdytyselementti |
| Perusprosessi | Korkeapainevalu, tarkkuustyöstö, korroosionesto / lämpöä johtava käsittely |
| Valinnaiset materiaalit Lääketieteellinen | ADC12 alumiiniseos, A380 alumiiniseos, puhdas alumiinikomposiitti (valittavissa pyynnöstä) |
| Rakenteellinen muoto | Integroitu evätyyppi, moniontelotyyppi, tukee mukautettua eväprofiilia ja asennusasentoa |
| Suorituskykyvaatimukset | Mittatarkkuus, tasaisuus, kovuus, pinnan karheustesti |
| Toimitusasiakirjat | Materiaalitodistus, erätarkastusraportti, erityiset testitiedostot saatavilla pyynnöstä |
| Huoltotila | ODM/OEM-räätälöinti, massatuotanto, tukea pieniä eränäytteitä |
Huomautus: Yllä olevat ovat yleisiä viiteparametreja. Lopulliset tiedot edellyttävät vahvistettuja piirustuksia. Ota meihin yhteyttä etukäteen, jos tarvitset erityisiä suuritehoisia tai korkean suojauksen vaatimuksia.
Prosessikaavion vertailu
Ekstruusio on yleinen lämpökomponenttien muovausmenetelmä. suulakepuristettu jäähdytyslevy tukee vain suoria yhdensuuntaisia ripoja prosessirajoitusten vuoksi. Monimutkaiset rakenteet, kuten erikoismuotoiset kiinnikkeet ja kaarevat rivat, vaativat toissijaista työstöä ja kokoonpanoa, mikä lisää lämpövastusta ja kokonaiskustannuksia. Monimutkaisissa rakenteissa painevalulla on parempi sopeutumiskyky ja alhaisemmat kustannukset, mikä vähentää kokonaistuotantokustannuksia noin 20 %.
Suorituskykyominaisuudet
1. Integroitu painevalu pienentää koskettimen lämpövastusta
Integroitu muotoilu poistaa kokoonpanoraot ja varmistaa jatkuvan lämmönvirtauksen ilman ylimääräistä kosketusvastusta. Lämmönpoistotehokkuus on 12–18 % korkeampi kuin samankokoisissa koottuissa malleissa. Ei liitosrakoja tarkoittaa vähemmän irtoamista lämpösykleistä ja hitaampaa suorituskyvyn heikkenemistä.
2. Joustava rakenne mukautettua asennusta varten
Toisin kuin suulakepuristus kiinteillä poikkileikkauksilla, painevalettu jäähdyttimen painevalu muodostaa yhdellä iskulla monimutkaisia rakenteita, joissa on mukautettavat siivekkeet, kiinnitystolpat ja tiivistysurit. Asennusreiän asennon toleranssi pysyy ±0,03 mm:n sisällä, tasapainottaen lämmönpoistoalueen, lujuuden ja sopivuuden erilaisiin laitetarpeisiin.
3. Esisimulaatio johdonmukaista massatuotantoa varten
Kaikki mallit käyvät läpi alustavan prosessin ja lämpösimuloinnin täyttövirheiden, muodonmuutos- ja tasaisuusongelmien ennustamiseksi, mikä vähentää massatuotannon vikojen määrää yli 80 %. Die Casting Heat Sink on suunniteltu laitteiden kokoonpanotilaa täysin huomioiden, ja siinä on säädettävät mitat ja asennusasennot asiakkaan tarpeiden mukaan.
Muotin kehitys muovausprosessi
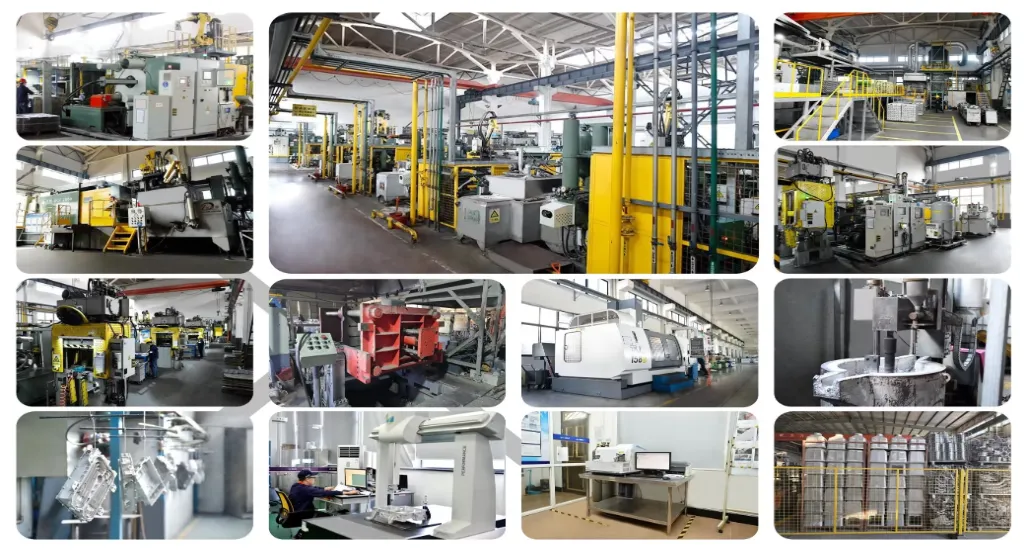
Muotin suunnittelu ja tarkkuus määräävät muotoilun tarkkuuden ja lämmönpoiston johdonmukaisuuden. Painevalupatterin muotin portti, jäähdytys ja tuuletus vaikuttavat suoraan aihion tiheyteen ja evien muodostuslaatuun. Käytämme omaa muottipajaa ±0,02 mm:n ontelotarkkuudella, optimoimalla portituksen ohuille eville, jotta saavutetaan 99,5 % täyteys 0,8 mm:n ohuille eville. Normaali muotin käyttöikä saavuttaa 80 000 - 120 000 laukausta säännöllisellä huollolla varmistaakseen pitkän aikavälin laadun yhtenäisyyden.
Täyden linkin laadunvalvonta
Yhtenä ammattimaisista jäähdytyslevyvalmistajista käytämme täyden linkin jäljitettävää laadunvalvontaa. Tarkistamme materiaalilaadut ja säilytämme todistukset saapumisvaiheessa, näytetestaamme aihion sisähuokoisuuden alle 1 % ja tarkastamme täydet mitat koneistuksen jälkeen. Työpajamme on varustettu ±0,001 mm kuvanmittauslaitteilla, tasaisuusmittareilla ja kovuustyökaluilla, kaikki tietueet arkistoidaan erissä. Valvomme tiukasti kiinnityspinnan tasaisuutta 0,05 mm/100 mm sisällä välttääksemme huonon sovituksen aiheuttaman lämmönkestävyyden, kun erän läpäisynopeus on yli 99,2 %.
Tyypilliset sovellusskenaariot
Lämmönpoistovaatimukset vaihtelevat toimialoittain. voidaan räätälöidä tehon, tilan ja työolosuhteiden mukaan, kattaa 10 W - 500 W laitteet. Latauspaaluille ja teollisuusvirtalähteille optimoimme evän koon suuremman lämmönpoistoalueen vuoksi; ulkolaitteisiin kova anodisointi tarjoaa 500 tunnin suolaruiskutuksen kestävyyden; autoelektroniikassa säädämme seinämän paksuutta lujuuden ja painon tasapainottamiseksi.
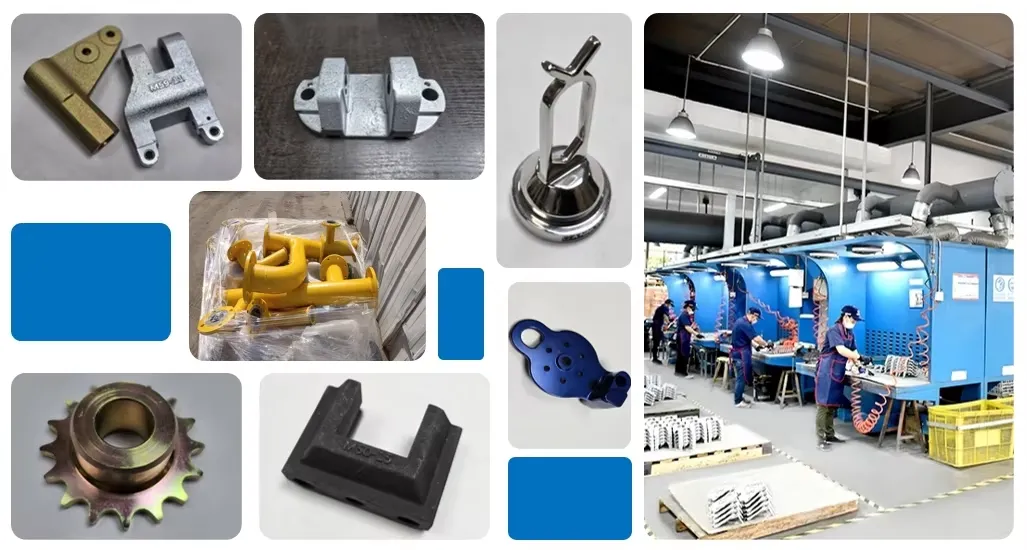
Räätälöintipalvelukyky
Ammattimaisena painevalupatterin valmistajana tarjoamme täydet ODM/OEM-palvelut. Asiakkaat toimittavat 2D/3D-piirustuksia tai näytteitä, ja toimitamme alustavan arvioinnin ja tarjoukset 24 tunnin sisällä. Tarjoamme rakenteellisia optimointiehdotuksia parantaaksemme painevalua ja alentaaksemme kokonaistuotantokustannuksia 15–25 %. Tuemme myös räätälöityjä rakenteita nestejäähdytyskanavilla ja upotetuilla sisäkkeillä.
Huoltotakuu
Kokeneena jäähdyttimen valmistajana tarjoamme täyden ennakkomyynnin huoltopalveluun. Tarjoamme myyntiä edeltävän toteutettavuuden arvioinnin, myynnin edistymisen päivityksiä ja 24 tunnin huoltopalvelua laatuongelmiin. Kaikilla tuotteilla on eräjäljitettävyystietueet, joiden jäljitettävyysvastaus on 4 tunnin sisällä ja jotka täyttävät ulkomaisten toimitusketjun auditointivaatimukset.
Mukautettu toimitusprosessi
1. Tiedon vastaanotto: vastaanota 2D/3D-piirustuksia tai näytteitä, kerää projektitietoja tehosta, materiaalista ja määrästä
2. Prosessin arviointi: Arvioi painevalun toteutettavuus, tunnista riskit ja tarjoa ratkaisuja ja tarjouksia 24 tunnin sisällä
3.Mold RD: Mukauta painevalumuotit; vakiotyökalut kestävät 20-25 päivää kokeilun ja optimoinnin kanssa
4. Näytteen tuotanto: Tee ensimmäisen erän näytteitä mitta- ja tasaisuustesteillä asiakkaan vahvistusta varten
5.Massatuotanto: Aloita massatuotanto näytteen hyväksymisen jälkeen, täyden prosessin laadunvalvonnalla. 6.Tarkastustoimitus: Lopputarkastus, mukautettu pakkaus, logistiikkajärjestely ja asiakirjojen toimitus
Miksi valita meidät?
Omistamme riippumattomia muotti- ja painevalupajoja 200T-800T-laitteilla, jotka suorittavat kaikki prosessit talon sisällä varmistaakseen vakaan läpimenoajan ja laadun. Tiimillämme on vuosien kokemus lämpöpuristusvaluista elektroniikka-, auto- ja teollisuusaloilla, ja se palvelee yli 300:ta maailmanlaajuista asiakasta. Suoritamme painevalua ja lämpösimulaatiota piirustuksen vastaanottamisen yhteydessä riskien tunnistamiseksi ja optimointiratkaisujen tarjoamiseksi.
Täydellisen sisäisen tuotannonohjauksen tukemana ydintuotteemme Die Casting Heat Sink sopii erilaisiin ulkomaisiin räätälöintiprojekteihin. Tuemme pienten erien näytteenottoa ja joukkotilauksia. Tervetuloa lähettämään piirustuksia arviointia ja prototyyppiä varten.
FAQ
Mitkä ovat painevalettujen jäähdytyslevyjen tärkeimmät edut?
Integroitu muotoilu eliminoi kosketuslämpövastuksen ja takaa vakaan lämmönpoiston; tukee mukautettuja epäsäännöllisiä rakenteita integroiduilla kiinnityspisteillä; korkea lujuus ja hyvä iskun- ja tärinänkestävyys.
Mitkä ovat painevalettujen jäähdytyslevyjen pääsovellukset?
Uudet energian latauspaalut, teollisuuden virtalähteet, viestintälaitteet, autoelektroniikka, PV-invertterit, LED-valaistus jne.
Mitä pintakäsittelyvaihtoehtoja on saatavilla?
Passivointi, hiekkapuhallus, anodisointi, jauhemaalaus, lämpöä johtava hapetus, valittavissa tarpeen mukaan.
Mitä materiaaleja tarvitaan räätälöityyn prototyyppiin?
2D/3D-piirustukset tai fyysiset näytteet sekä tehovaatimukset, materiaalitoiveet ja arvioitu tilausmäärä.
Mikä on joukkotilausten toimitusaika?
7-15 päivää näytteen hyväksymisen ja tuotannon aikataulun jälkeen. Pikatilaukset voidaan priorisoida pyynnöstä.
Mitä sertifiointi- ja tarkastusasiakirjoja voit toimittaa?
Alkuperäiset materiaalitodistukset, erämittaraportit. Erikoisraportit suolasuihkusta, lämmönkestävyydestä jne. ovat saatavilla pyynnöstä.
Miten käsittelet laatuongelmat toimituksen yhteydessä?
Anna palautetta 15 päivän kuluessa vastaanottamisesta. Tuotannosta johtuviin virheisiin tarjoamme korjaus- tai vaihtoratkaisuja.
Onko mukautetuille tuotteille vähimmäistilausmäärä?
MOQ vaihtelee rakenteen ja prosessin monimutkaisuuden mukaan. Pieniä koe-eriä tuetaan uusien tuotteiden T&K:lle. Massatuotannon MOQ vahvistetaan etukäteen.
Aiheeseen liittyvä luokka
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.