- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
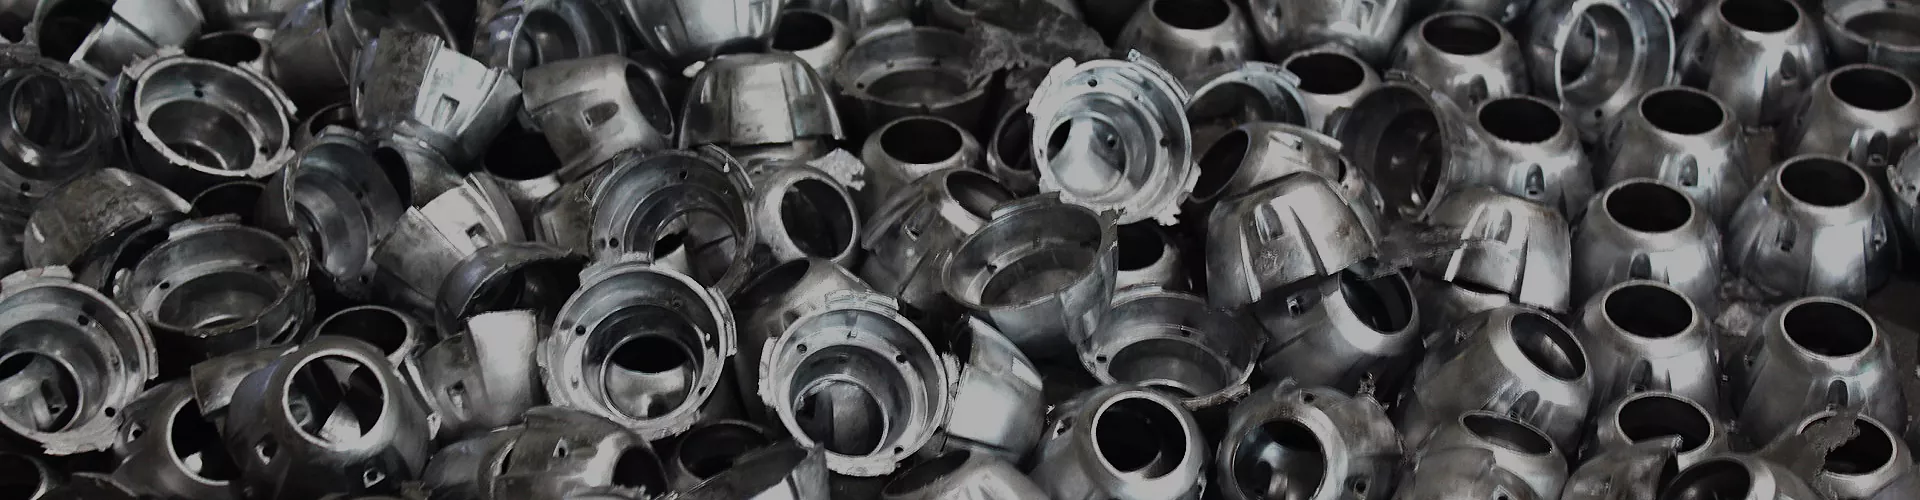



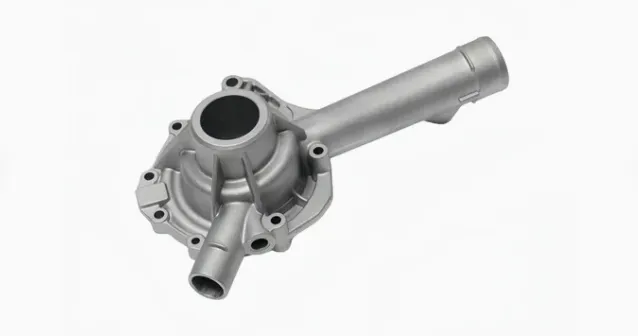
Painevalupumpun runko
Xiamen Hongyu Intelligent Technology Co., Ltd. pystyy suorittamaan pumppurunkojen muotin suunnittelun, käsittelyn ja toimituksen. Die Casting Pump Body, joka on osa nestelaitteiden kuljettamista ajoneuvoissa, sisältää erityisiä prosessinhallintatoimenpiteitä tärinävuotojen ja keskisuurten korroosioriskien varalta. Luotaen tehtaan täydellisiin prosessointilaitteisiin, räätälöity käsittely voidaan suorittaa piirustusten tai fyysisten näytteiden perusteella. Voit lähettää sähköpostia ja pyytää näytteitä ja täydellisiä teknisiä materiaaleja.
Lähetä kysely
Tuotteen Kuvaus
Xiamen Hongyu Intelligent Technology Co., Ltd. on erikoistunut nestepainevalupumppujen runkojen käsittelyyn ja valmistukseen. Die Casting Pump Body on pumppukokoonpanon kantava peruskomponentti, joka vastaa väliaineen ohjauksesta ja komponenttien sijoittelusta. Katamme täysin kaikki prosessit muotinkehityksestä valmiin tuotteen tarkastukseen ja pystymme mukautumaan ajoneuvoon asennettavien laitteiden erilaisiin kokoonpanoolosuhteisiin.
Tuotteen perusselitys
Metallipumpun runko toimii nestepumpun ulkoisena pohjana, jossa on varatut sisäiset muodostetut virtauskanavat ja kokoonpanon vertailuasennot, joita käytetään sisäisten komponenttien, kuten juoksupyörien ja tiivisteiden, sijoittamiseen, jolloin saavutetaan fyysinen eristys ulkoisen ympäristön ja kuljetettavan väliaineen välillä. Tämä komponentti kestää jatkuvasti väliaineen sisäistä painetta ja ajoneuvon käytön aiheuttamia vaihtuvia tärinäkuormia. Komponentin koko ja asennon tarkkuus määräävät suoraan pumppukokoonpanon yleisen toimintavakauden. Se voidaan sovittaa jäähdytysnestepumppuihin, polttoaineen syöttöpumppuihin ja muihin nestelaitteisiin.
Tuotteen ydinsuorituskyky
1. Rakenteellinen tärinänvaimennus
Rakennesuunnittelun alkuvaiheessa pumpun rungon valmistaja optimoi kuoren seinämän paksuuden siirtymäalueen jännityksen keskittymispisteiden poistamiseksi. Kuori voi läpäistä jatkuvan korkeataajuisen tärinän luotettavuustestin, ja testin jälkeen ei ole halkeamia tai keskimääräistä vuotoa. Vaipan asennuksen vertailupinta on tarkasti valvottu tasotarkkuuden suhteen sisäisten komponenttien koaksiaalisuuden varmistamiseksi ja epänormaalin kulumisen vähentämiseksi pitkäaikaisen käytön aikana. Korkean tärinän olosuhteissa vaipan vahvistusasettelua voidaan vahvistaa entisestään säätämällä vaipan ripojen sijoittelua.
2.Muotoiluprosessin suorituskyky
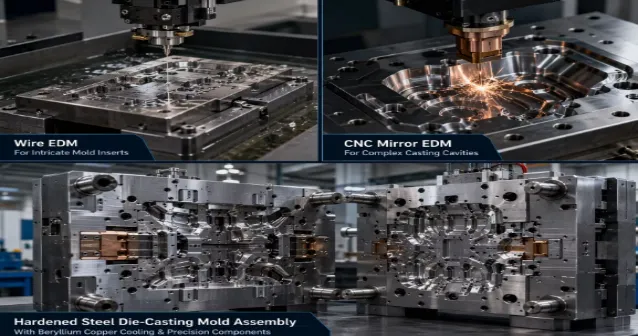
Alumiinin painevalulla voidaan saavuttaa monimutkaisten sisäisten onteloiden integroitu muovaus, mikä eliminoi kuorikokoonpanon hitsausrakenteen. Painevaluprosessi voi vähentää sisäisten ilmareikien todennäköisyyttä aihiossa ja välttää vuotoriskit korkeapaineisissa laakerointiolosuhteissa. Painevaluaihio on varattu kohtuullisella prosessointivaralla, ja myöhempi CNC suorittaa vain hienokäsittelyn tiivistepinnalle ja asennusreikille, mikä vähentää kokonaistyöstöaikaa. Monimutkaisia virtauskanavia ei tarvitse jakaa useisiin osiin kokoonpanoa varten, jolloin vältetään tehokkaasti useiden komponenttien kokoonpanon aiheuttamat kumulatiiviset toleranssit, ja hitsattuihin kuoriin verrattuna se voi myös vähentää hitsausvaurion riskiä.
3. Standardoitu prosessin tarkastus
Painevalujen valmistaja asettaa kiinteät tarkastussolmut kullekin prosessille. Kun aihio on valmis, suoritetaan ensimmäinen kappaleen täysikokoinen tarkastus; puolivalmiille tuotteille suoritetaan eräpohjaisia ilmatiiviyden näytteenottotarkastuksia; kaikki valmiit tuotteet valmistetaan 100 % painetesteillä ennen toimitusta. Jokainen erä säilyttää alkuperäiset testitiedot ja eränumerot, joita voit tarkastella. Kaikki ilmaisumittauslaitteet kalibroidaan säännöllisesti, jotta varmistetaan tunnistustulosten objektiivinen ja tehokas tulos.
4.Käyttötilan valinnan viite
Auton pumpun runko voi mukautua työympäristöön, jossa lämpötila vaihtelee usein ajoneuvon käytön aikana. Vaippa voidaan käsitellä passivoimalla tai ruiskuttamalla korroosionestoa varten, mikä täyttää ulkona tapahtuvan korroosionkestävyyden vaatimukset. Alumiiniseossubstraatilla on keskimääräinen käyttöraja. Jos projektiisi liittyy vahvasti korroosiota sisältäviä erikoiskuljetusmateriaaleja, ilmoita siitä meille etukäteen, niin teemme materiaali- ja pintakäsittelyvaihtoehtojen arvioinnin.
Teknisten parametrien luettelo
| Projekti | Parametrin kuvaus |
| Tuotteen nimi | Painevalupumpun runko |
| Muovausprosessi | Korkeapainevalu, CNC-tarkkuustyöstö, pinnan korroosionestokäsittely |
| Valinnaiset materiaalit | ADC12, A380 alumiiniseos, materiaalin räätälöinti on tuettu |
| Sovellettava lämpötila | -40 ℃ - 130 ℃ |
| Ilmatiiviyden ilmaisin | Ei vuotoa, kun paine on pidetty 0,5 MPa:ssa 40 sekunnin ajan |
| Kriittiset toleranssit | Asennuspinnan tasaisuus 0,03mm, reiän asennon toleranssi ±0,04mm |
| Räätälöintimenetelmä | Suunnittelupiirustukset, fyysisten näytteiden räätälöinti, näytetuotanto on tuettu |
Huomautus: Yllä oleva taulukko edustaa yleisiä viiteparametreja. Todelliset indikaattorit perustuvat molempien osapuolten vahvistamiin teknisiin asiakirjoihin; ADC12- ja A380-alumiiniseokset eivät sovellu voimakkaille syövyttäville aineille. Äärimmäisissä työolosuhteissa voidaan käynnistää erityinen prosessiarviointi.
Ajoneuvoon asennetun pumppupesän pudotusskenaario
Autojen painevalettua pumppukoteloa käytetään pääasiassa ajoneuvojen jäähdytys- ja polttoaineensyöttökokoonpanoissa, jotka soveltuvat henkilöautojen ja kevyiden hyötyajoneuvojen jäähdytysnesteen kiertovesipumppuihin ja matalapaineisiin polttoainepumppuihin. Meillä on useita eriä vastaavia asuntojen vientipudotusprojekteja, joissa on täydelliset arkistoidut piirustusversiot ja täydelliset testiraportit.
Näytteen ja pakkausten toimitus
Die Casting Pump Body -näytteen käsittely on suojattu ruosteelta käsittelyn jälkeen. Se on eristetty vaahdolla ja kapseloitu kovaan pahvilaatikkoon, jotta vältetään tarkasti käsiteltyjen pintojen vaurioituminen kuljetuksen aikana. Näytteellä on kiinteä käsittelyjakso, ja siihen liittyvät näytekustannukset voidaan vahvistaa sähköpostitse. Näytteen mukana on materiaalitodistukset ja ilmatiiviystestiasiakirjat; erätilauksille se lähetetään määrittämäsi logistiikkakanavan mukaan, ja samaan aikaan siirretään täydellinen lähetyssetelit.
Räätälöity projektiyhteistyöprosessi
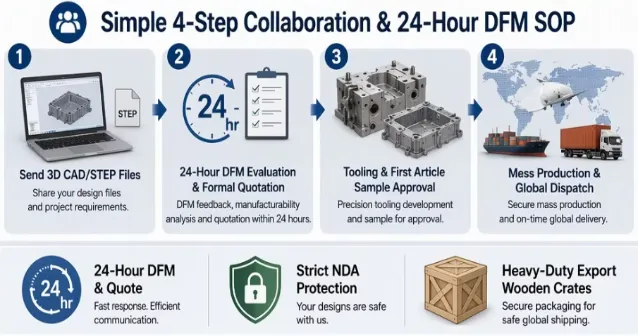
1. Vaatimuskokoelma: Vastaanota toimittamasi piirustukset ja fyysiset näytteet, vahvista työolosuhteet, kuljetusväline, toleranssit ja arvioidut tilausmäärät.
2. Prosessin arviointi: Insinöörit suorittavat DFM-prosessianalyysin ja tulostavat prosessin arviointiasiakirjan ja projektitarjouksen 4 työpäivän kuluessa; äärimmäisten työolosuhteiden erityisarvioinnissa sykliä pidennetään asianmukaisesti.
3. Muotin valmistus: Aloita muotin käsittely järjestelmän vahvistamisen jälkeen. Vakiojakso on 22 päivää, ja muotinkäsittelysolmujen edistyminen päivitetään synkronisesti.
4. Näytteiden testaus ja näytteenotto: Kun muotti on valmis, suorita näytetestaus, valmista T1-näytteet ja suorita koko projektitestaus.
5. Näytteen toimitus: Hyväksytyt näytteet lähetetään täydelliset testiasiakirjat, jotka tukevat kolmannen osapuolen laitosten suorittamaa uudelleentarkastusta.
6. Järjestelmän säätö: Vastaanota palautetta näytetestauksesta ja suorita muotin korjaus, prosessiparametrien säätö tarvittaessa.
7. Massatuotanto: Kun näyte on vahvistettu virheettömäksi, aloita massatuotanto ja synkronoi tuotannon edistyminen säännöllisesti.
8. Tarkastus ja toimitus: Kun kaikki valmiiden tuotteiden havaitsemisprosessit on suoritettu, ne pakataan ja lähetetään, ja vastaava eräsarja teknisiä asiakirjoja siirretään.
Miksi valita meidät?
Meillä on monen vuoden käytännön kokemus painevalupumpun rungon käsittelystä. Tehtaamme on varustettu painevaluyksiköillä, CNC-käsittelykeskuksilla ja täydellisellä sarjalla fysikaalisia ja kemiallisia testauslaitteita. Die Casting Pump Body muotin kehittämisestä valmiin tuotteen tarkastukseen valmistuu tehtaalla ilman alihankintayhteyksien ulkoistamista. Hyödyntämällä aikaisemmista vastaavista projekteista kertynyttä kokemusta, voimme tunnistaa mahdolliset riskit rakenteellisella ja materiaalitasolla projektin alkuvaiheessa, mikä vähentää toistuvien säätöjen tarvetta. Jokainen tuote-erä säilyttää täydelliset materiaaliraportit ja ilmatiiviystestitiedot, mikä helpottaa projektin tarkastelua ja jäljitettävyyttä. Tuotteella on 12 kuukauden takuu. Tuotantoprosessivirheistä johtuvista ongelmista vastaamme korjauskuluista; Takuu ei kata kokoonpanovirheistä tai väärästä väliaineen valinnasta aiheutuneita vaurioita. Jos sinulla on projektisuunnitelmia, voit lähettää sähköpostia. Voimme järjestää sinulle näytteitä ja tehdä yhteistyötä edistääksemme projektin toteutusta.
FAQ
Minkä tyyppinen pumppu tämä on (vesi, öljy, kemikaalit, autokäyttö)?
Tämä painevalettu kotelo on suunniteltu erityisesti autojen öljypumppusovelluksiin, eikä se sovellu kemiallisiin nesteisiin ilman lisäpinnoitusratkaisuja.
Miksi pumppujen valmistuksessa painevalu valitaan hiekkavalun sijaan?
Painevalu mahdollistaa tarkemmat kokotoleranssit, paremman pinnanlaadun ja vakaan eräkonsistenssin lyhyemmällä toimitusjaksolla, mikä tekee siitä ihanteellisen kompaktien autojen pumppupesien massatuotantoon.
Miten estät viat, kuten ilmareiät ja vuodot?
Optimoimme porttijärjestelmän, ohjaamme ruiskutusparametreja ja käytämme tyhjiöpainevalutekniikkaa. Samalla suoritetaan tiukat painetestit vuotoriskin poistamiseksi.
Mitä tietoja ja tiedostomuotoja sinun on annettava saadaksesi tarjouksen?
Toimita 3D-CAD-tiedostot STEP-, STP-, IGS- tai X_T-muodossa sekä 2D-piirustukset PDF- tai DWG-muodossa erityisillä toleransseilla, pintakäsittelyllä ja materiaalivaatimuksilla. Jos sinulla ei ole CAD-mallia, voidaan hyväksyä myös yksityiskohtaisia näytteitä tai konseptiluonnoksia avainmitoilla.
Voidaanko testiraportit ja materiaalitodistukset toimittaa lähetyksen aikana?
Vastaavat raportit voidaan toimittaa pyynnöstä.
Miten yleensä pakkaat tuotteet?
Voimme tarjota pakkauksia tarpeidesi mukaan. Tuotteet, joilla on korkeat ulkonäkövaatimukset, pakataan yksittäin muovilaatikkoon ja toimitetaan lopuksi pahvilaatikkoon tai puulaatikkoon.
Aiheeseen liittyvä luokka
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.