- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
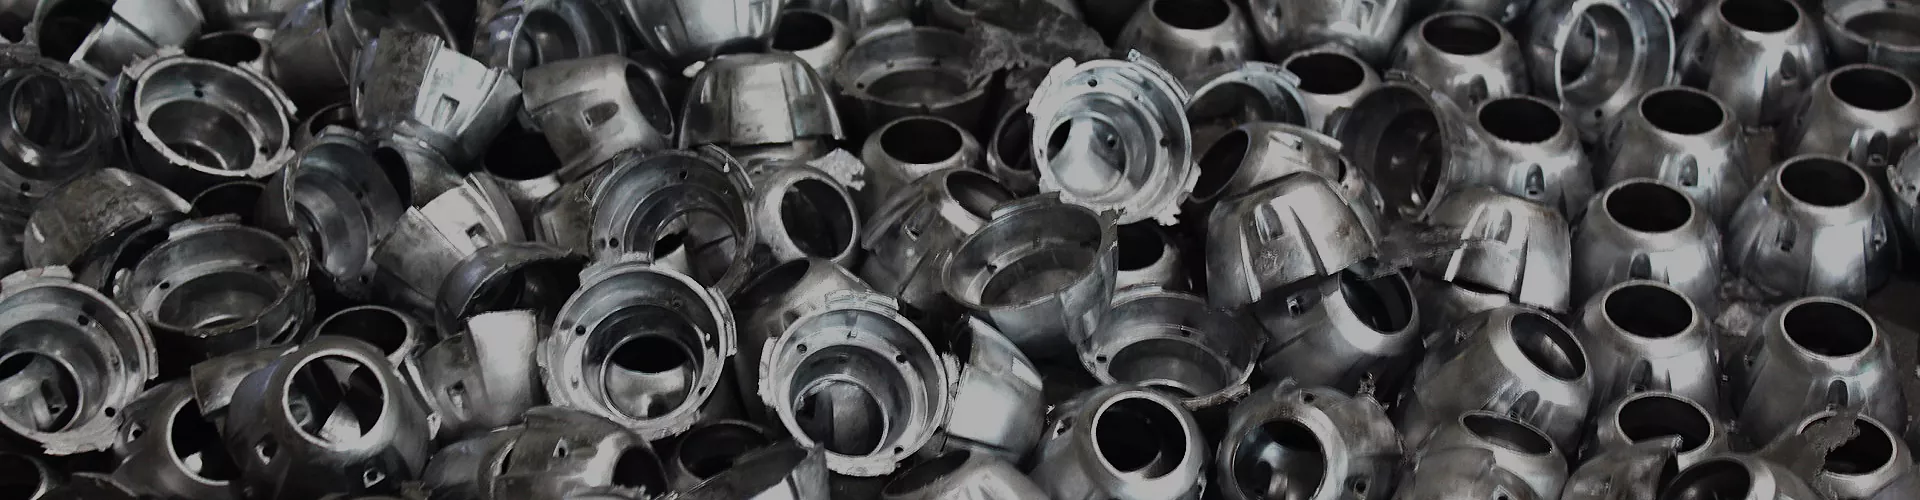



Moottorin komponenttien valu
Xiamen Hongyu Intelligent Technology Co., Ltd. on erikoistunut voitelupumppukotelon painevalettuihin osien räätälöityyn kehittämiseen Casting Engine Componentsissa. Keskitymme moottorin voitelujärjestelmän avainkomponentteihin ja hyödynnämme ammattimaista valmistuskykyämme tarjotaksemme merentakaisille voimalaitteiden asiakkaille vakaan laadun ja hallittavia toimituserätoimitusratkaisuja.
Lähetä kysely
Tuotteen Kuvaus
Tuotteen esittely
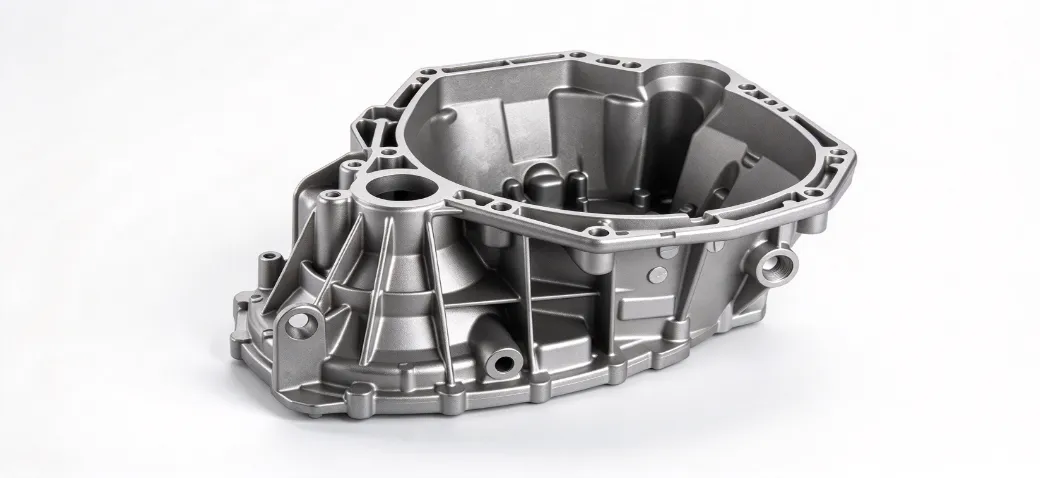
Öljypumpun kotelo on moottorin voitelujärjestelmän ydinkomponentti, ja sisäisten virtauskanavien tarkkuus ja tiivistyskyky määräävät suoraan koko voitelujärjestelmän luotettavuuden. Sen jälkeen kun se on muodostettu yksiosaisella painevaluprosessilla ja sitten käsitelty CNC-tarkkuustyöstyksellä, saadaan lopputuote. Hitsauskokoonpanomenetelmään verrattuna painevalulla on merkittäviä etuja rakenteellisen lujuuden, eräkustannusten ja mittojen yhtenäisyyden suhteen. Moottorin osakategoriassa pumppupesä on yksi tiukimmista voimaa kantavista osista, jolla on korkeimmat vaatimukset sisäiselle tiiviydelle.
Ydinvoimat
1. Esipaineistuksen simulointi
Voitelupumpun sisäiset virtauskanavat ovat monimutkaisia. Perinteinen painevaluratkaisu johtaa usein suuriin erävuotomääriin mukana kulkeutuneen ilman ja huokoisuuden vuoksi. Ennen muotin kehitystä suoritimme MAGMAmasoft-painevalusimulaation ennustaaksemme mukana kulkeutuneen ilman sijainnin ja huokoisuuden taipumuksen, välttäen tuotantovirheet suunnitteluvaiheessa ja vähentäen muottimuutosten määrää 40 % perinteiseen ratkaisuun verrattuna.
2. Tarkkuustyöstön ohjaus
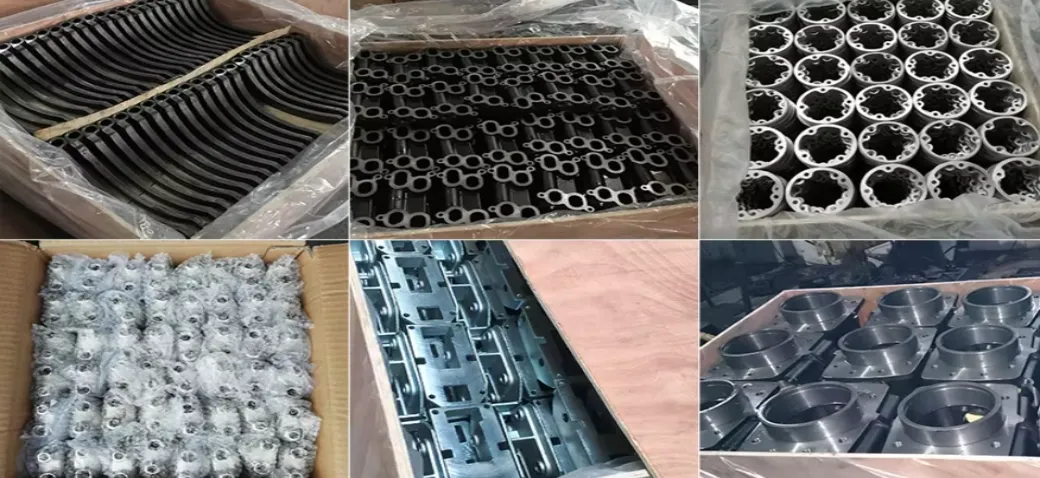
Pumpun pesän sisäontelon ja asennuspinnan mittatoleranssit vaikuttavat suoraan pumpun rungon tilavuustehokkuuteen ja tiivistysikään. Käytämme koneistuskeskusta monipintaisen käsittelyn suorittamiseen yhdellä kokoonpanolla, ja avainmitoilla on vakaa CPK-arvo yli 1,33, mikä varmistaa ohutseinäisten rakenteiden vakaan muodostumisen. Tarkkuusosat, kuten kampiakselin kehäkannattimet, voidaan myös valmistaa samalla tuotantolinjalla, jotta voidaan varmistaa eri tuotteiden yhtenäiset käsittelystandardit.
3. Materiaalin soveltuvuus erilaisiin virtaolosuhteisiin
Kaikki rakennesuunnitelmat arvioidaan materiaalin valinnan ja käsittelytekniikan osalta samanaikaisesti suunnitteluvaiheessa. Henkilöautojen dieselmoottoreiden pumppupesä altistuu korkean lämpötilan öljyiskulle pitkään. Alumiiniseosmateriaalilla on sekä öljynkestävyys että valujuoksu, mikä vähentää painoa 20 % verrattuna vastaaviin ratkaisuihin. Voimme valita materiaalit joustavasti työskentelyolosuhteisi perusteella kattaen pitkän aikavälin käyttöskenaariot normaalilämpötilasta 120°C:een.
Materiaalit ja tekniset tiedot
| Projekti | Parametrin kuvaus |
| Tuotteen nimi | Moottorin komponenttien valu |
| Perusprosessi | Korkeapainevalu, CNC-tarkkuustyöstö, lämpökäsittely, pinnan passivointi |
| Valinnaiset materiaalit | ADC12/A380 alumiiniseos, H62 kupariseos (valittu vaatimuksen mukaan) |
| Toleranssiluokka | Akselin reiän asento ±0,02mm, asennuspinnan tasaisuus 0,03mm |
| Ilmatiiviystesti | Painetta pidettiin 0,5 MPa:ssa 30 sekunnin ajan ilman vuotoa |
| Takuuaika | 12 kuukautta lähetyspäivästä. Ilmaista vaihtoa ei veloiteta ihmisen aiheuttamista vaurioista |
| Huoltotila | ODM/OEM-räätälöinti, tuki pienille eränäytteille |
Huomautus: Yllä olevat ovat pumpun kotelotyypin yleisiä viitetietoja. Lopulliset parametrit perustuvat vahvistamiisi piirustuksiin. Ota yhteyttä etukäteen ja suorita alustava prosessin arviointi erityisistä paineenkestoista ja erityisistä työolosuhteista.
Painevaluprosessi ja laadunvalvonta
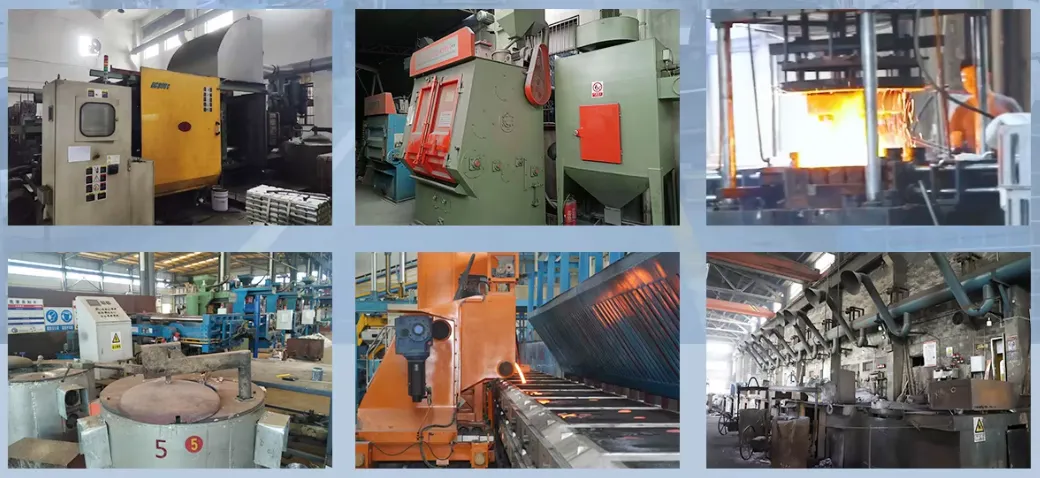
Valumoottorikomponenttien osalta olemme lisänneet muottien säännöllisten huoltojen tiheyttä. Suoritamme muotin huollon 5 000 muottijakson välein varmistaaksemme pumpun rungon aihioiden yhtenäisyyden. Huolto suoritetaan 5 000 muottijakson välein pumpun rungon aihioiden yhtenäisyyden varmistamiseksi. Joka 5 000 muotin tuotantosykliä muottien huolto suoritetaan pumpun rungon aihioiden yhtenäisyyden varmistamiseksi. Painevaluaihioiden valmistuttua seuraavat prosessit suoritetaan peräkkäin: purseenpoisto, CNC-hienojyrsintä, virtauskanavan puhdistus ja pintakäsittely prosessoidun jätteen poistamiseksi.
Sylinterinkannen vaippatyyppi samalla prosessialustalla voi toistaa vakaasti edellä mainitut laatustandardit. Jokaisen aihioerän ensimmäinen kappale on vahvistettava kolmen koordinaatin mittauksella, ja avaimen mittojen poikkeamaa on valvottava toleranssialueella massatuotannon mahdollistamiseksi.
Laivan apupumpun koteloa on käytetty merellä pitkään kosteassa ja suolaisessa ympäristössä. Olemme tehneet erityisiä päivityksiä pintakäsittelyprosessiin. Laivojen moottorin osien neutraali suolasuihkutesti voi saavuttaa yli 720 tuntia. Sisääntulon aikana materiaalin laatu tarkistetaan ja materiaalitodistus säilytetään. Painevaluaihioista otetaan näytteitä ja ne tarkastetaan röntgensäteellä eräkohtaisesti sisäisten vikojen tarkistamiseksi. Kaikki tarkastustiedot arkistoidaan ja tallennetaan eräkohtaisesti.
Sovellusalueet ja valinnan avainkohdat
Tämän tyyppistä pumppupesää käytetään laajalti henkilöautojen dieselmoottoreissa, laivojen apukoneissa, generaattoreissa ja muilla aloilla. Auton moottorin osilla on korkea keveysvaatimus. Alumiiniseoksen painevaluratkaisu voi tehokkaasti vähentää koneen kokonaispainoa ja parantaa polttoainetehokkuutta. Valintavaiheessa öljytyypit, työpaine, lämpötila-alue, liitännän tekniset tiedot ja asennustila on vahvistettava. Moottorin osien kategoriassa pumppupesä on keskeinen kohdekategoriamme. Suosittelemme, että toimitat täydelliset piirustukset tai fyysiset näytteet, ja suunnittelutiimimme suorittaa painevalun toteutettavuusarvioinnin ja antaa alustavan suunnitelman.
Räätälöity yhteistyöprosessi
1. Asiakirjan/näytteen vastaanotto: vastaanota 2D-piirustuksiasi, 3D-mallejasi tai fyysisiä näytteitäsi ja kerää projektitietoja, kuten työolot, materiaalit, eräkoko ja toleranssivaatimukset
2. Tekninen arviointi: Suorita painevalun toteutettavuusanalyysi, riskipisteiden tunnistaminen ja alustava tarjoustulos 3 työpäivän kuluessa
3. Muotin kehitys: Mukauta painevalumuottia. Normaali sykli on 25 päivää. Täydellinen koemuovaus, muotin tarkistus ja ensimmäisen kappaleen koon tarkistus
4. Näytteen tuotanto: Tuota T1-näytteitä. Toimitus 10 työpäivän sisällä. Suorita täydelliset mittojen ja ilmatiiviyden tarkastukset
5. Erätuotanto: Kun näyte on vahvistettu, aloita erätuotanto. Päätuotteen toimitusaika on 20-30 päivää. Ota käyttöön täydellinen prosessin laadunvalvonta
6. Tarkastus ja toimitus: Täydellinen lopputarkastus ja pakkaus. Järjestä lähetys toimitusaikataulun mukaan. Toimita samanaikaisesti täydelliset eräntarkastusmateriaalit
Miksi valita meidät?
Meillä on itsenäinen muotinkäsittelypaja ja painevalutuotantopaja. Meillä on yhteensä 12 800T-2000T painevalukonetta, ja 12 vuotta on keskittynyt pumppupesän tyyppisten painevalettujen osien tuotantoon. Painevalettujen moottorien osien valmistajana tuotteitamme on viety 12 maahan ja alueelle, mukaan lukien Saksa, Yhdysvallat ja Japani. Tunnemme autoteollisuuden laatujärjestelmät ISO 9001 ja IATF 16949. Voimme toimittaa kaikki laatuasiakirjat, kuten materiaaliarkit, vikojen havaitsemisraportit ja tarkastuspöytäkirjat asiakkaan vaatimusten mukaisesti. Pystymme joustavasti vastaamaan erilaisten erätilausten kysyntään. Ydintuotteemme, Casting Engine Components, saavuttaa tasapainon eräkustannusten ja toimintavarmuuden välillä integroitujen valmistusominaisuuksien avulla. Näytemaksu voidaan vähentää kokonaan joukkotilauksesta. Voit lähettää meille sähköpostia milloin tahansa saadaksesi mallisuunnitelmia tai teknisiä arvioita. Suunnittelutiimimme vastaa 2 työpäivän kuluessa.
FAQ
Voitko mukauttaa öljypumpun kotelon painevaletut osat piirustusten perusteella?
Varma. Tuemme räätälöityä kehitystä 2D-piirustusten, 3D-mallien tai fyysisten näytteiden perusteella.
Mitä maksutapoja tuet?
Joustavat maksuehdot voidaan sopia todellisen tilanteen mukaan. Tuemme erilaisia kansainvälisen kaupan selvitysmenetelmiä, kuten T/T ja L/C.
Kuinka paljon mittatoleranssia tuote voi saavuttaa?
Säännöllisesti se voi saavuttaa ±0,02 mm piirustuksissa määritettyä toleranssia noudattaen.
Voidaanko massatuotetuista tuotteista toimittaa testiraportteja?
Voimme toimittaa materiaalitodistuksia ja erätarkastuspöytäkirjoja tarpeidesi mukaan.
Tuetko logojen ja osanumeroiden kaivertamista tuotteisiin?
Tuemme muottikaiverrusta tai lasermerkintää.
Aiheeseen liittyvä luokka
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.